上一篇:不锈钢微孔钻削时如何避免断钻头?


在高端装饰和精密仪器制造领域,镜面不锈钢的表面质量直接影响产品的外观品质和市场价值。"橘皮纹"作为抛光后常见的表面缺陷,表现为类似柑橘表皮的细微起伏纹路,不仅影响光洁度,还会导致光学反射畸变。这种缺陷的修复需要根据其成因和严重程度,采取差异化的技术方案。
成因分析是选择修复方案的前提。"橘皮纹"本质上是表面微观不平度的宏观表现,主要源于三个方面的因素:材料本身的晶粒不均匀性、机械抛光过程中的应力分布不均,以及抛光工艺参数失配。通过金相显微镜观察可以发现,严重的橘皮纹区域往往对应着晶粒尺寸差异超过30%的材料局部。某豪华电梯面板制造商的案例分析显示,当基材的硬度波动超过HV20时,常规抛光后出现橘皮纹的概率高达75%。振动抛光机的频率与材料固有频率共振,也会加剧这种纹路的形成。
对于轻微橘皮纹(Ra<0.05μm),化学机械抛光(CMP)是最有效的修复方法。这种方法结合了化学腐蚀和机械研磨的双重作用,使用含有纳米二氧化硅颗粒的碱性抛光液,在专用抛光机上以0.5-1.5psi的压力进行处理。关键控制参数包括抛光垫硬度(推荐 Shore D50-60)、旋转速度(50-75rpm)和 slurry 流量(100-150ml/min)。可以采用三步CMP工艺:先用粒径80nm的抛光液粗抛去除橘皮层,再用30nm粒径精抛修复划痕,最后用酸性钝化液恢复表面钝化膜。这种方法可将表面粗糙度降至Ra0.01μm以下,且能保持材料原有的耐腐蚀性能。
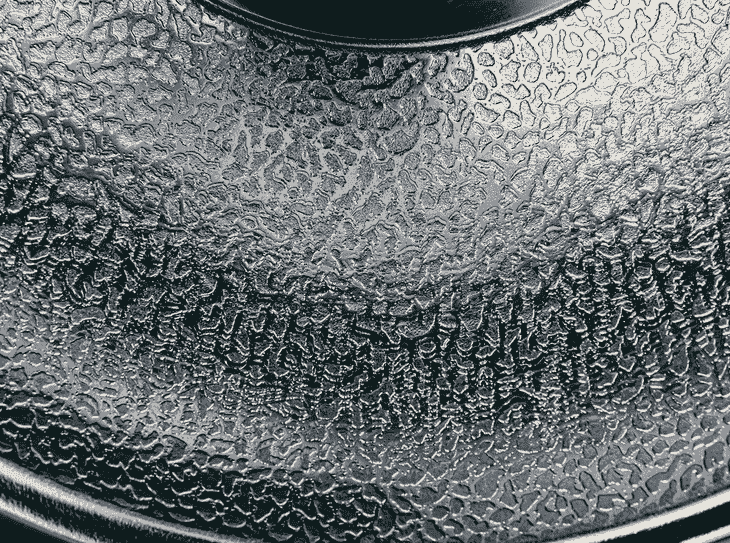
中度橘皮纹(Ra 0.05-0.1μm)适合采用电解抛光修复。与传统机械抛光不同,电解抛光通过阳极溶解原理整平表面,不受材料硬度不均的影响。针对304不锈钢的最佳电解液配方为:磷酸60%、硫酸20%、水20%,温度控制在70-80℃,电流密度8-12A/dm²。处理时间根据缺陷深度调整,通常为3-8分钟。需要注意的是,电解抛光会改变表面化学成分,使铬含量相对富集。德国某精密仪器公司开发的双脉冲电解抛光技术,通过交替施加正向和反向电流,将橘皮纹修复时间缩短40%,同时使表面铬含量提高到25%以上,显著增强了耐蚀性。
严重橘皮纹(Ra>0.1μm)往往需要重新进行系统性的表面再造。激光表面重熔(LSR)是近年来兴起的高效解决方案,采用1064nm波长光纤激光器,功率密度控制在10³-10⁴W/cm²范围,扫描速度0.5-2m/min。激光快速熔凝作用可以消除原始晶界,形成均匀的超细晶粒层。北京某艺术装置制作商在处理大型镜面不锈钢雕塑时,通过优化激光搭接率(30%-40%)和保护气体配比(Ar+2%H₂),成功将深达0.15mm的橘皮纹完全修复,且表面硬度提高约20%。
特殊形状工件的橘皮纹修复需要定制化方案。对于复杂曲面,可以采用磁流变抛光(MRP)技术。这种工艺利用磁流变液在磁场中粘度变化的特性,通过计算机控制形成柔性"抛光模",能自适应工件轮廓。某瑞士钟表企业使用含有金刚石微粉的磁流变液,在0.5T磁场强度下,成功修复了表壳内侧难以触及区域的橘皮纹,且保持±0.5μm的形状精度。对于超薄不锈钢件(厚度<0.3mm),离子束抛光是最安全的选择,因为其材料去除率可精确控制在纳米级,且不产生机械应力。
预防性措施比事后修复更为经济。材料选择阶段应优先选用真空重熔的超纯净不锈钢,其晶粒均匀度显著优于常规材料。在粗抛光阶段采用渐进式减磨策略,从#180砂带逐步过渡到#3000,每个阶段都要彻底清除前道工序的痕迹。某日本汽车装饰条制造商发现,在预抛光阶段增加振动时效处理,可使最终橘皮纹发生率降低60%。环境控制同样重要,抛光车间温度应稳定在22±2℃,湿度控制在50%±5%,避免热变形引起的应力不均。
质量评估体系的建立确保修复效果可验证。除了常规的表面粗糙度仪检测外,激光共聚焦显微镜能提供三维形貌数据,准确评估橘皮纹的深度分布。对于光学级表面,需进行成像质量测试:将标准网格图案反射到CCD相机上,分析图像畸变率。某意大利奢侈品制造商采用这套标准,要求修复后的表面在635nm激光照射下,波前误差不超过λ/10。
技术创新正不断丰富修复手段。等离子体辅助抛光利用低温等离子体活化表面原子,使材料去除更均匀。奥地利某研究机构开发的原子层抛光技术,通过交替暴露于两种反应气体,实现原子级的逐层去除,特别适合修复纳米级的表面起伏。随着人工智能技术的发展,基于机器视觉的自适应抛光系统能够实时检测橘皮纹特征,动态调整抛光参数,实现"一次过"完美修复。
橘皮纹修复需要综合考量成本、效率和质量要求。迪拜某超高层建筑幕墙工程中,针对不同部位的橘皮纹缺陷,组合采用机械抛光、电解抛光和激光处理三种方案,在保证工期的前提下实现了Ra<0.02μm的镜面效果。这个案例印证了,只有深入理解缺陷本质,合理选择技术路线,才能在经济性和质量之间找到最佳平衡点。随着表面工程技术的进步,镜面不锈钢的完美表面不再只是理想,而将成为可稳定实现的工业标准。
