上一篇:没有了!


在精密制造领域,不锈钢薄板的焊接质量直接影响产品的结构强度、密封性和美观性。特别是对于1mm厚的不锈钢板,脉冲激光焊接因其热输入小、变形可控、焊缝精细等优势成为首选工艺。然而,焊接过程中若出现错边问题,不仅会降低接头强度,还可能影响后续装配精度。要实现零错边焊接,需从材料特性、工装设计、工艺参数及过程控制等多个维度进行系统性优化。
首先,材料的平整度和边缘质量是影响错边的关键因素。不锈钢薄板在冲裁或激光切割后,边缘可能残留毛刺或微小的翘曲变形。这些细微缺陷在焊接过程中会因热应力作用而放大,导致板材对位偏移。因此,焊前需对板材进行严格的边缘处理,采用精密砂带打磨或化学抛光去除毛刺,必要时通过矫平机消除内应力。对于要求极高的精密零件,甚至可采用慢走丝线切割进行边缘加工,确保切口垂直度与直线度控制在0.05mm以内。
工装夹具的设计直接影响焊接过程中的定位稳定性。传统机械夹紧方式容易因局部压力不均导致板材错动,尤其在脉冲激光焊接的高频热循环下更为明显。建议采用真空吸附夹具,通过均匀分布的负压孔将板材整体吸附于工作台面,既能避免夹痕,又可抑制热变形引起的位移。对于异形件,可设计仿形定位块与弹性压片组合结构,在关键轮廓点施加柔性约束。此外,引入实时视觉对位系统能在焊接前通过CCD相机检测板材边缘位置,配合伺服微调机构自动修正偏差,将初始对缝间隙控制在0.02mm以下。
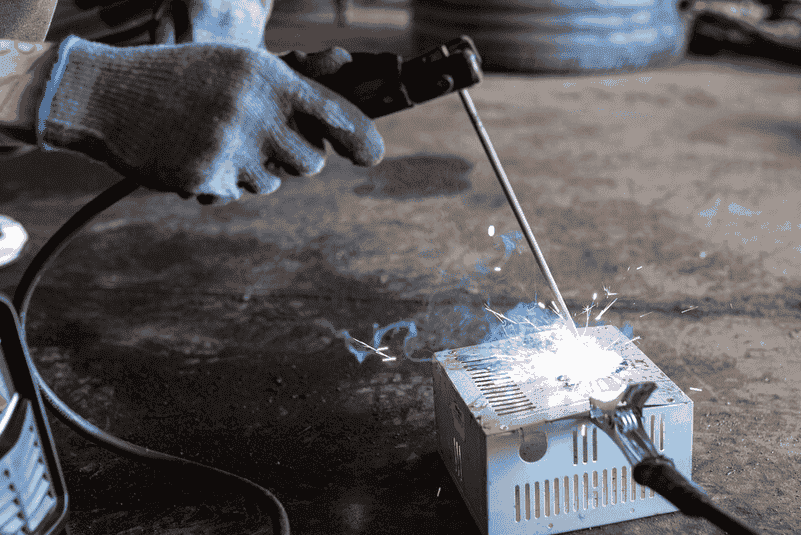
工艺参数的精细调控是避免错边的核心环节。脉冲激光焊接的峰值功率、脉宽、频率和离焦量等参数需协同优化。过高的能量输入会导致热积累加剧,引发板材膨胀变形;而过低的能量则可能因熔深不足降低接头强度。针对1mm厚304不锈钢,推荐采用阶梯形能量输入策略:初始阶段用较高功率(约800W)击穿氧化层,随后切换至中等功率(500W)稳定熔池,末期逐步衰减以避免收弧凹陷。脉冲频率宜设置在20-50Hz范围内,通过间歇式热输入分散热影响区。离焦量通常设为-0.5mm至+0.5mm的动态调节,以适应板材可能的轻微起伏。值得注意的是,保护气体的流向和纯度同样关键。高纯氩气(99.99%)应以15°倾斜角从焊缝后方吹送,流速控制在8-10L/min,既能有效隔绝空气,又不会干扰熔池流动。
焊接过程中的动态监测与反馈控制可进一步提升稳定性。集成红外热像仪能实时监测熔池温度场分布,当检测到局部过热时,系统自动降低脉冲能量或调整扫描速度。激光干涉仪则可用于测量板材的微位移,若发现超过0.01mm的错动量,立即触发补偿程序。近年来,基于人工智能的焊接质量预测系统逐渐成熟,通过历史数据训练出的模型能预判错边风险,提前调整工艺参数。例如,某航天部件制造商引入深度学习算法后,将1mm不锈钢壳体焊接的错边率从3.2%降至0.05%以下。
后处理阶段的应力释放同样不可忽视。即使焊接过程中实现了完美对位,残余应力仍可能在冷却阶段引发微变形。对于关键部件,建议在焊接后立即施加200-250℃的低温去应力退火,保温30分钟后随炉冷却。此工艺既能消除约60%的残余应力,又不会影响材料耐蚀性。对于无法进行热处理的场合,可采用激光冲击强化技术,在焊缝区域施加高能激光脉冲诱导压应力,抵消原有拉应力造成的变形倾向。
实现零错边焊接是一项涵盖材料科学、机械工程与智能控制的综合性挑战。某医疗器械企业通过上述方法的组合应用,成功将1mm厚316L不锈钢缝合针组件的焊接良率提升至99.9%,其经验表明:唯有将精准的预处理、创新的工装设计、自适应的工艺参数与智能化的过程监控深度融合,才能在高精度不锈钢薄板焊接领域突破极限。随着激光技术、传感技术和人工智能的持续进步,零缺陷焊接的目标正从实验室走向规模化生产,为精密电子、新能源电池、微创医疗等高端领域提供更可靠的技术支撑。
