

不锈钢钣金折弯加工是制造业中的基础工艺,但材料固有的高弹性模量和高屈服强度特性常常导致严重的回弹现象。这种回弹不仅影响产品尺寸精度,还会造成装配困难,增加后续矫正工序的成本。针对304、316等常用不锈钢材料,通过综合工艺优化可以有效控制回弹量,将角度偏差控制在±0.5°以内,满足精密制造的要求。
不锈钢的回弹主要源于其特殊的力学性能。相比普通碳钢,奥氏体不锈钢具有更高的加工硬化率和弹性恢复能力,在卸载后会产生更明显的回弹效应。回弹量主要取决于材料屈服强度、弹性模量、板厚及弯曲半径等因素。实验数据显示,2mm厚304不锈钢板在V型折弯时,回弹角可达3-5°,远超低碳钢的1-2°。理解这种材料特性是制定对策的基础,需要根据具体不锈钢牌号调整工艺参数。
模具结构是影响回弹的关键因素。减小凸模与凹模的间隙至板厚的1-1.1倍可以增加材料压缩变形,抑制回弹;采用带补偿角的模具设计,预先将模具角度减小2-3°来抵消预期回弹;对于复杂形状,使用多级折弯工艺逐步成型比一次性大角度折弯更利于控制回弹。某电子设备外壳制造商通过优化模具圆弧半径,将316不锈钢面板的回弹量减少了40%。对于批量生产,建议使用带液压补偿系统的精密模具,实时调整压力分布。
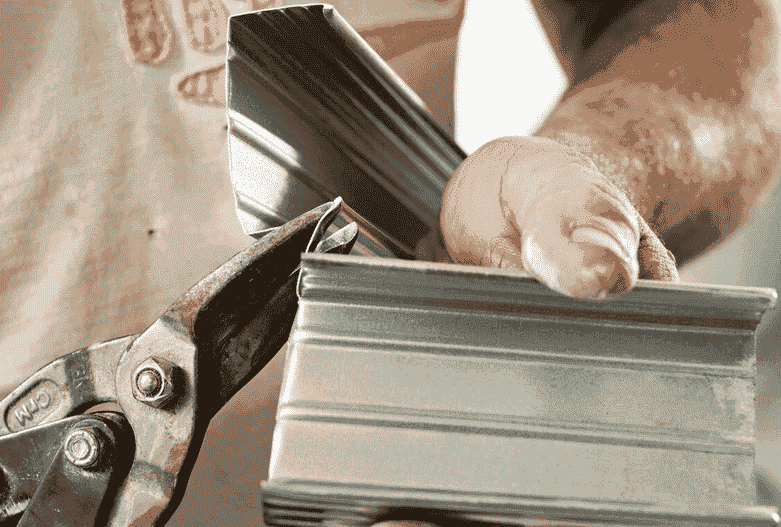
折弯工艺参数的优化能显著改善回弹问题。适当增加10-15%的折弯力使材料发生塑性变形;采用低速折弯(5-10mm/s)有利于应力释放;对于厚板(>3mm),可实施二次压型保持压力3-5秒。温度控制也是有效手段,局部加热至150-200℃(低于敏化温度)可降低屈服强度。某汽车零部件厂通过优化折弯速度曲线,使不锈钢支架的角度一致性提升至98%。数字化的折弯机能够存储不同材料的参数组合,大幅提高设置效率。
新型折弯工艺为解决回弹问题提供了更多选择。三点折弯技术通过中间顶针的精确控制,实现更好的应力分布;渐进折弯工艺分多步完成大角度折弯,每次小角度变形后允许应力释放;激光辅助折弯利用局部加热软化材料,特别适合高硬度不锈钢。某航空航天企业采用电磁脉冲成型技术加工难变形不锈钢,完全避免了传统回弹问题。这些工艺虽然设备投入较大,但在高精度领域具有明显优势。
对于不可避免的回弹,可采用补偿措施。过弯法是常用手段,通过经验公式计算补偿角度:过弯角度=回弹角×(1+0.2t/R),其中t为板厚,R为内圆角半径;局部矫形工艺针对特定区域进行微调;对于大批量产品,建立回弹数据库实现智能预测补偿。某精密仪器制造商开发了基于机器学习的回弹预测系统,将调试时间缩短了60%。
解决不锈钢折弯回弹需要系统方法:首先进行材料测试确定基本参数;其次设计专用模具并优化工艺;然后建立回弹补偿模型;最后通过SPC控制保持稳定性。某高端厨具企业通过这一流程,使不锈钢水槽折弯的角度公差控制在±0.3°以内。随着传感器技术和人工智能的发展,实时监测和自适应调整将成为未来趋势,有望实现"零回弹"的折弯加工。
上述措施,可以有效控制不锈钢钣金折弯的回弹问题。关键在于理解材料特性、优化工艺参数,并建立持续改进的质量控制体系。不同企业应根据产品要求和生产条件,选择最适合的技术组合,在精度和效率之间取得最佳平衡。
