

在精密仪器制造领域,不锈钢弹簧片作为关键功能元件,其几何精度和力学性能直接影响仪器的测量准确性和工作可靠性。时效处理是提升弹簧片性能的重要工艺环节,但在热处理过程中产生的变形问题长期困扰着制造工艺师。这种微米级的尺寸变化对于高精度要求的仪器部件而言尤为关键,研究时效处理后的变形矫正技术具有重要的工程应用价值。
时效处理过程中的变形机理复杂多样。不锈钢材料在加热和冷却过程中经历相变和应力重分布,导致晶体结构发生微妙变化。温度梯度引起的热应力会使薄片状零件产生翘曲变形,冷却速率的差异可能导致不均匀的组织转变。材料内部的残余应力在热处理过程中释放,进一步加剧了形状不稳定性。这些变形因素相互耦合,使得弹簧片的几何精度难以控制。理解这些变形机制是制定有效矫正策略的基础,需要从材料科学和力学行为两方面进行综合分析。
变形矫正技术需要针对不同变形模式进行专门设计。机械矫正法通过精确施加外力来抵消时效变形,但需谨慎控制施力大小和方向,避免引入新的残余应力。热矫正技术利用局部加热产生补偿变形,这种方法对复杂形状的零件尤为有效。近年来发展的振动应力消除技术,通过施加特定频率的机械振动来均化内部应力分布,实现微变形的调整。激光矫正作为一种非接触式方法,通过精确控制激光能量输入来诱导局部热变形,特别适合高精度微型弹簧片的矫正。这些技术的选择需要综合考虑变形特征、材料特性和精度要求等因素。
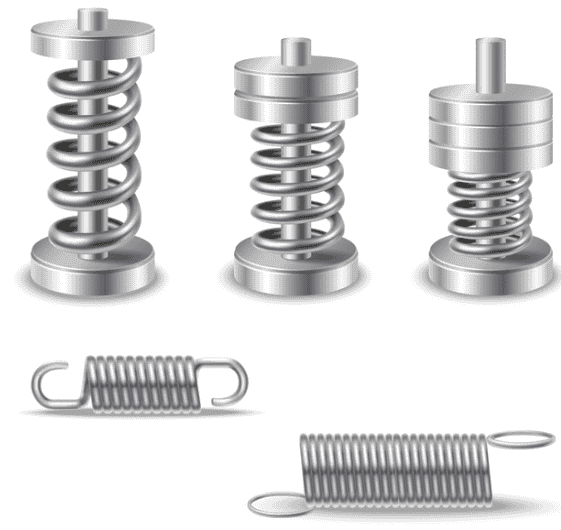
工艺参数的优化对矫正效果具有决定性影响。温度场的精确控制是热矫正成功的关键,需要根据材料厚度和变形量确定最佳加热参数。机械矫正的施力位置和顺序需要精心设计,通常采用渐进式调整策略。激光矫正的扫描路径和能量密度直接影响热输入分布,需要通过数值模拟和实验验证来确定最优方案。矫正过程中的实时监测技术,如激光位移测量和红外热成像,能够提供及时的反馈信息,指导工艺参数的动态调整。建立矫正参数与变形量之间的定量关系模型,有助于提高矫正精度和效率。
质量控制体系是确保矫正效果稳定性的保障。矫正前的变形测量需要采用高精度三坐标测量或光学扫描技术,全面表征变形特征。矫正过程中的在线监测系统可以及时发现偏差,避免过度矫正。矫正后的稳定性评估应包括长期尺寸跟踪和应力状态检测,验证矫正效果的持久性。建立完整的工艺数据库,记录不同批次产品的矫正参数和效果,为持续优化提供数据支持。定期校准矫正设备和测量仪器,确保系统精度维持在要求范围内。
材料科学的进步为变形控制提供了新思路。新型不锈钢合金的设计通过优化成分来减小时效变形倾向,相变诱导塑性钢的开发为解决变形问题提供了材料基础。微观组织调控技术的应用,如晶界工程和纳米析出控制,能够从本质上改善材料的尺寸稳定性。这些材料创新与矫正工艺的结合,有望从根本上减少时效处理带来的变形问题。
未来发展方向将聚焦于智能化矫正技术的开发。基于机器学习的预测模型可以提前预估时效变形量,实现预防性矫正规划。自适应控制系统能够根据实时检测数据自动调整矫正参数,提高处理精度和一致性。数字孪生技术的应用允许在虚拟环境中模拟和优化矫正过程,减少试错成本。微纳米尺度矫正方法的发展将满足更高精度要求的弹簧片制造。通过多学科技术的融合创新,精密仪器不锈钢弹簧片的时效变形问题将得到更有效的解决,为高精度仪器制造提供更可靠的技术支持。
